


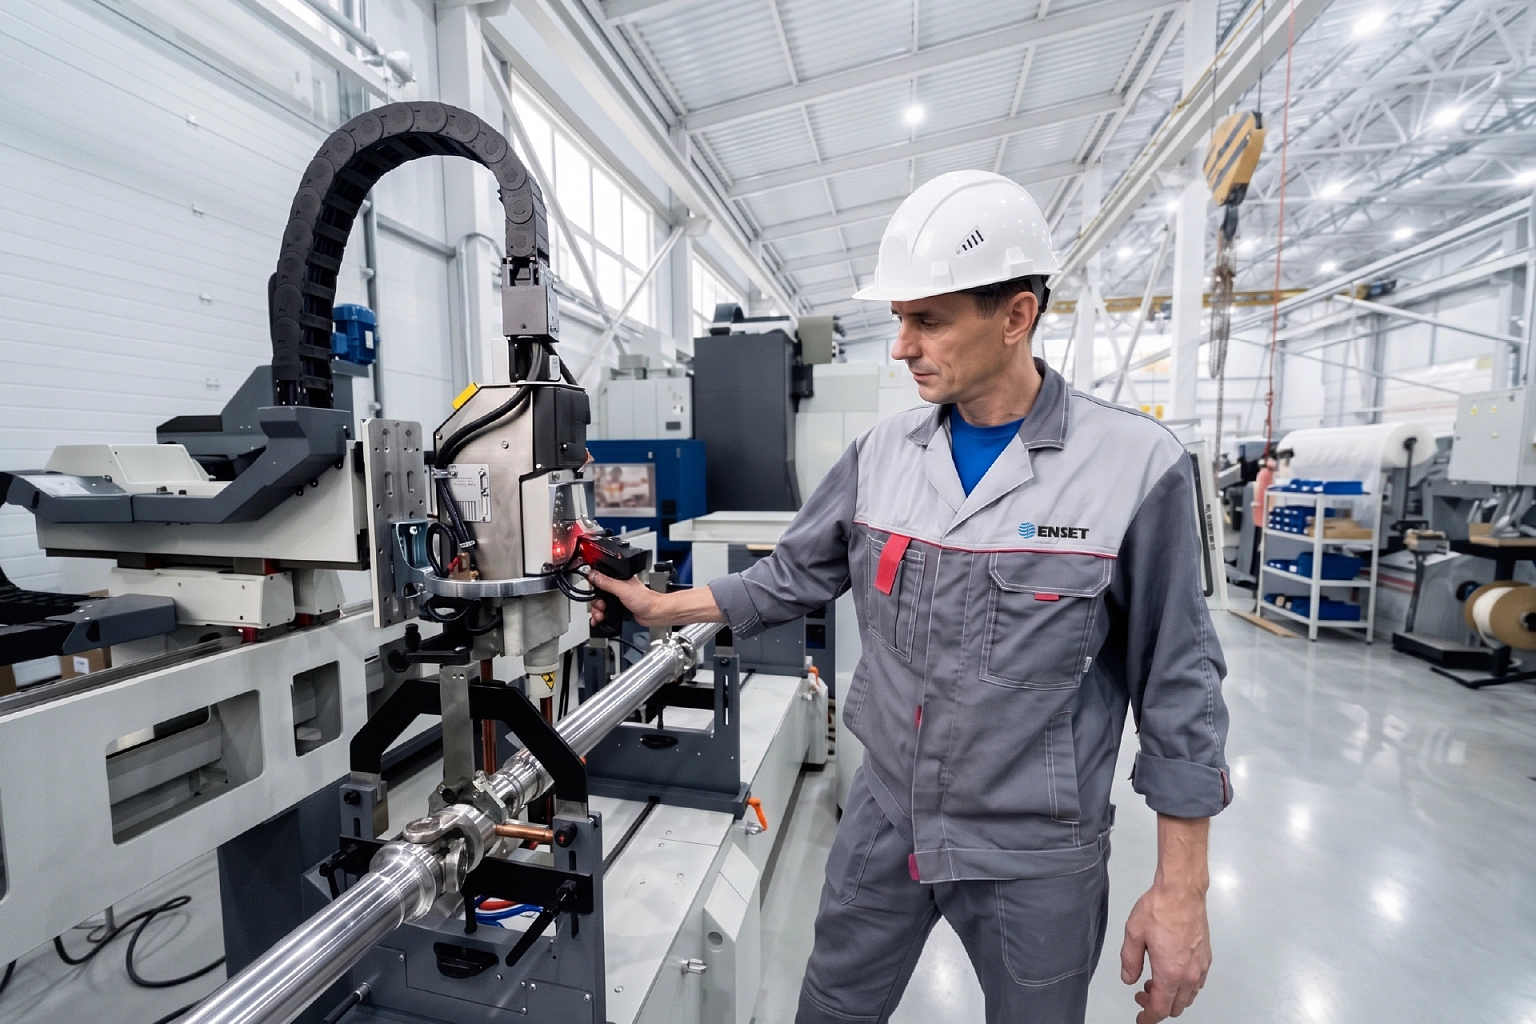
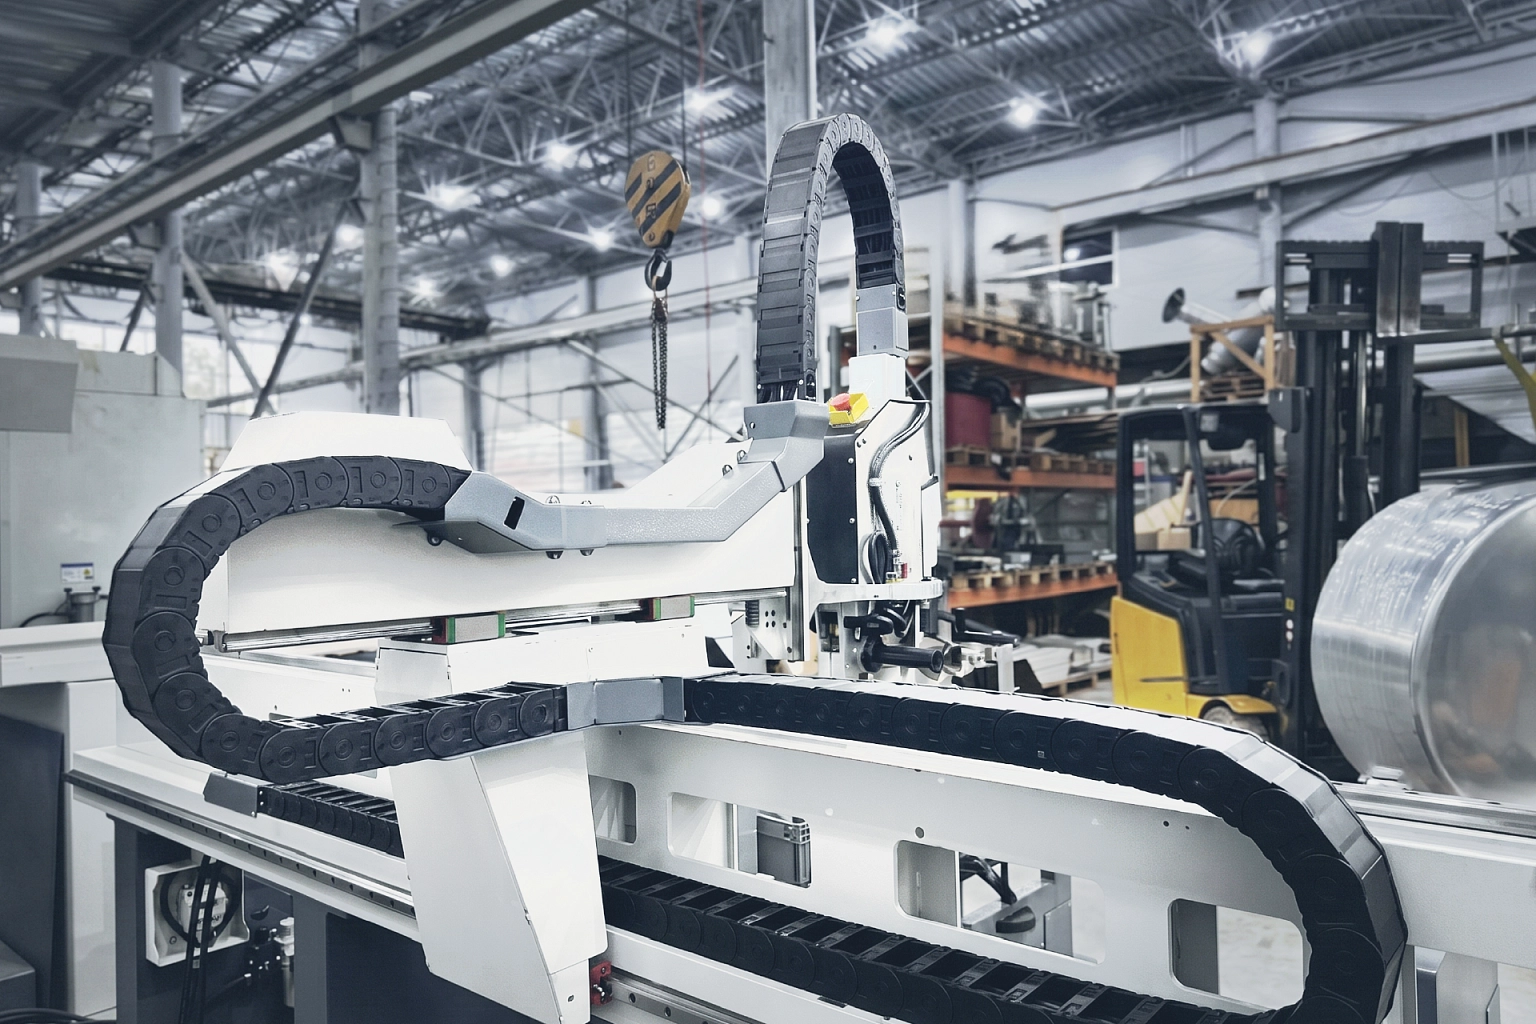
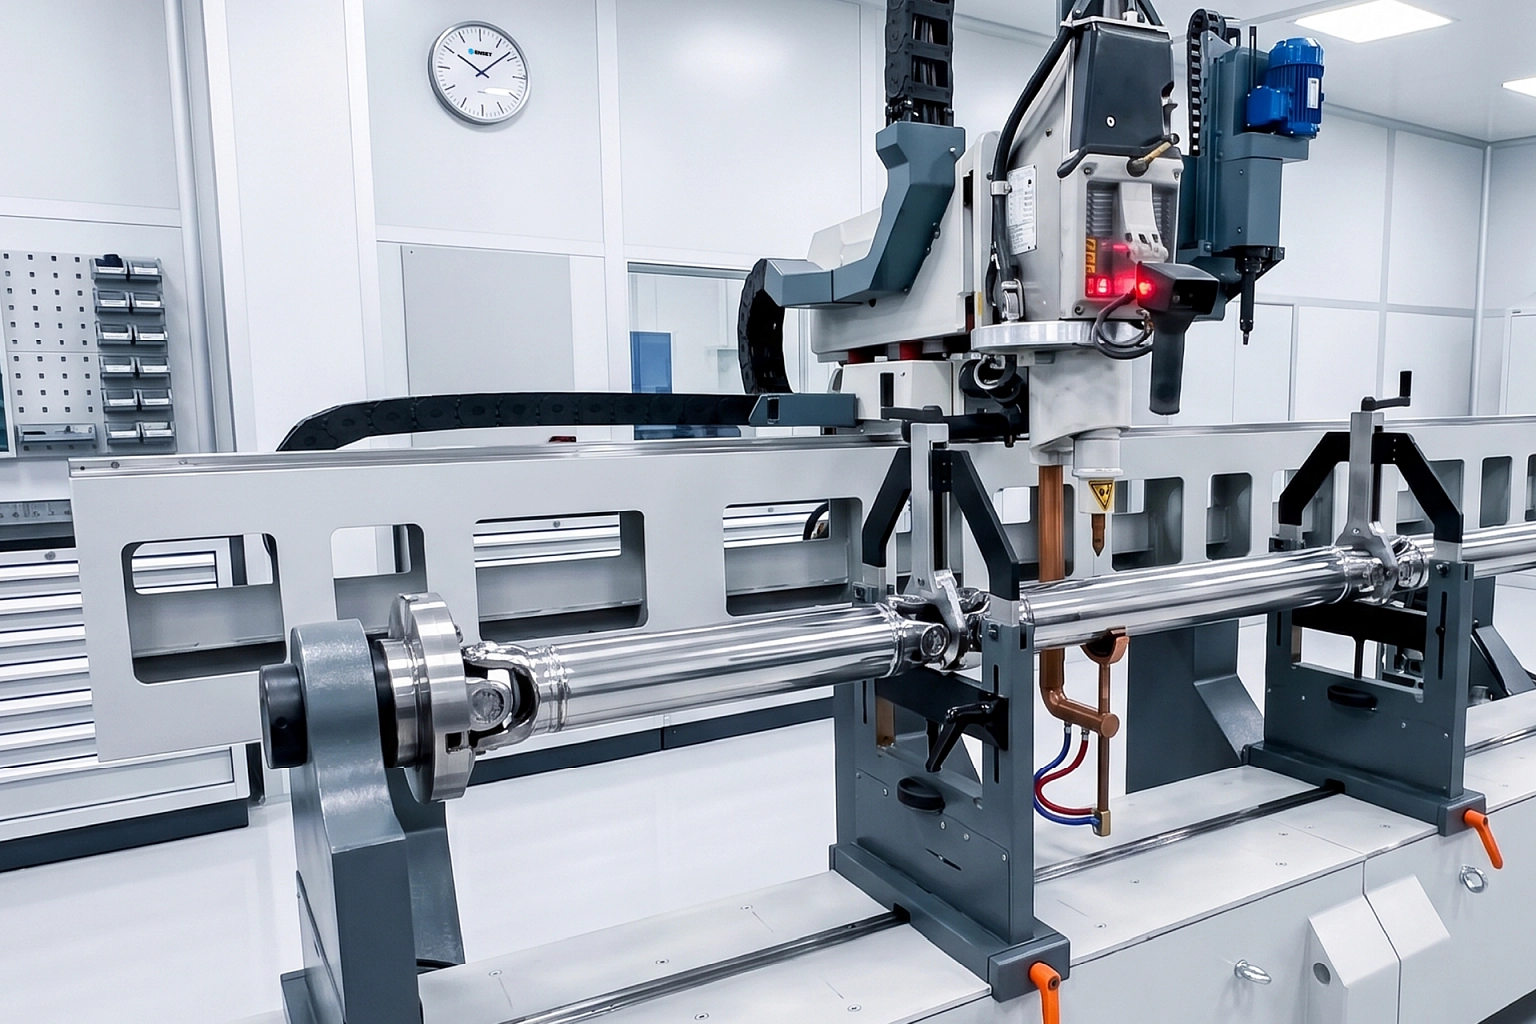
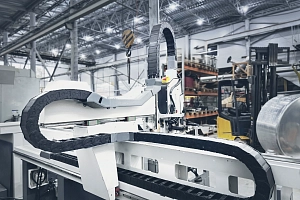
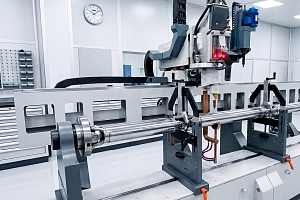
Современный балансировочный комплекс с порталом контактной сварки отправляется к заказчику в Республику Беларусь напрямую с производства ЭНСЕТ в г. Ростове-на-Дону.
Компания-заказчик специализируется на производстве и продаже карданных валов для сельхозтехники, дорожно-строительных машин, грузовых и специальных автомобилей (БелАЗ, УралАЗ, МАЗ, КамАЗ, ГАЗ, ЗИЛ, УАЗ, ПАЗ и др). Производственная мощность — до 15 000 валов в год.
Для такого крупного предприятия стандартизация процесса корректировки и возможность выдавать стабильный результат от партии к партии стали основными задачами, которые планировалось решить с помощью многофункционального комплекса, где измерение и коррекция дисбаланса выполняются на одной установке.
Горизонтальный балансировочный станок ДБР КАРДАН-300 в комплекте с модулем контактной сварки предназначен для динамической балансировки многоопорных карданных валов массой от 0,5 до 300 кг и длиной от 170 до 2737 мм. Жёсткая дорезонансная конструкция станины с литым вибропоглощающим заполнением позволяет выполнять корректировку дисбаланса прямо на станке контактной сваркой без переустановки изделия. Станок оснащён четырьмя опорами (двумя шпиндельными и двумя промежуточными, регулируемыми по высоте), серводвигателем мощностью 2 кВт с частотой вращения до 4000 об/мин и с автоматическим доворотом изделия в положение коррекции. Для установки комплекса не требуется фундамент — станок монтируется на любом бетонном полу, электрооборудование имеет степень защиты IP54.
Все операции по измерению и коррекции дисбаланса выполняются при одной установке вала, и это меняет не только скорость, но и качество результата.
Ключевые преимущества такого комплекса для производства
1. Точность углового позиционирования вала
Измерительная система ВИБРОЛАБ-5.M определяет величину и угловое положение дисбаланса, после чего станок автоматически доворачивает вал в положение коррекции и удерживает его для приварки груза. Оператору не нужно вручную искать «тяжёлое место» и выставлять метку — система автоматически устанавливает вал в положение коррекции. Контактная сварка через портал фиксирует балансировочную пластину в рассчитанном положении. Это радикально снижает риск превышения допустимого остаточного дисбаланса после коррекции.
2. Качество сварного соединения
Портал контактной сварки обеспечивает контролируемое усилие сжатия электродов и стабильные параметры сварки. Это принципиально отличается от ручной дуговой сварки, при которой возможен перегрев тонкой стенки трубы кардана. Перегрев ведёт к короблению, деформации геометрии и появлению новых биений, которые потом приходится компенсировать на балансировке. Контактная сварка локализует нагрев в зоне точки, металл трубы не перегревается, геометрия не нарушается. Система водяного охлаждения электродов позволяет работать длительными сериями без снижения качества сварного соединения.
3. Производительность и ритм работы
При работе с однотипными карданами портал контактной сварки превращает балансировку из узкого места в штатный такт. Сварочный модуль вручную перемещается по линейным направляющим; уравновешивающий механизм облегчает его позиционирование по высоте.
4. Снижение человеческого фактора
При ручной приварке грузов результат в большей степени зависит от квалификации оператора и стабильности режима сварки. Каждый из этих параметров влияет на итоговый дисбаланс. Контактная сварка через портал стандартизирует процесс: усилие, время, положение — всё задано и повторяемо. Оператор позиционирует клещи и запускает сварочный цикл. Результат предсказуем от детали к детали.
5. Контроль в реальном времени
После приварки груза вал находится на том же станке. Достаточно запустить измерение — и система покажет, ушёл ли дисбаланс в допуск. Если нет — коррекция повторяется тут же, без демонтажа. Это особенно важно для высокооборотных валов, где даже небольшое отклонение от расчётной массы груза или его угла сводит балансировку на нет.
6. Универсальность и масштабируемость
Портал собирается из секций по 1500 мм и может быть установлен на станок любой длины. Диапазон обрабатываемых валов — от 30 до 180 мм при толщине стенки 2–12 мм, что покрывает практически весь спектр карданов: от легковых до грузовиков и спецтехники.
Олег Полушкин, генеральный директор ООО «Энсет»: «После появления таких комплексов нашим клиентам работать «по-старому», когда после каждого измерительного пуска оператор должен вручную выполнить коррекцию дисбаланса, повторить пуск и т.д. несколько раз — уже невыгодно и бессмысленно. Мы предложили технологию, которая не просто улучшила процесс балансировки и коррекции дисбаланса, а произвела настоящий перелом в привычной системе работы с валами: изменились сам процесс, продолжительность рабочего цикла (сокращено на 30-40%), улучшилось качество и экономика производства».
______________________________________________Балансировочные комплексы ЭНСЕТ могут дополняться различными модулями в зависимости от типа ротора и требуемой точности:
- Сверлильный модуль — для точечного удаления массы; электронный глубиномер контролирует глубину сверления с точностью до 0,01 мм, максимальный диаметр сверления в стали — 16 мм (КОНСОЛЬ, ВЕРТИКАЛЬ, НЕКСИС, ДБР, БАЛТРОН).
- Фрезерный модуль с ЧПУ — для многоосевого полярного фрезерования по дуге; применяется для дисков сложной конфигурации, обеспечивает плавное распределение съёма без концентраторов напряжений (КОНСОЛЬ, ВЕРТИКАЛЬ).
- Токарно-шлифовальный модуль — может использоваться для корректировки дисбалансов шлифованием (АКСИС, ФЛЕКСОР).
- Модуль контактной сварки — для приварки балансировочных грузов (ДБР, БАЛТРОН, НЕКСИС).
- Лазерное испарение металла и электрохимическая обработка — для прецизионных задач (ПИКАССО).
Помимо этого, модули могут комбинироваться — комплекс собирается под конкретную номенклатуру деталей.
Выбрать подходящий вариант оборудования для балансировки и корректировки дисбаланса роторов на вашем предприятии помогут специалисты ЭНСЕТ по телефону: 8 800 250-88-22, +7 (863) 275-80-00 или по электронной почте: sales@enset.ru

